Двигатель в сборе: из каких узлов состоит и что важно проверить перед установкой
22.10.2026
magazin-71.ru
Замена силового агрегата требует строгого соблюдения технологических регламентов на каждом этапе монтажных работ. Приобретая двигатель вместе с крепежом и оборудованием, специалист получает готовый к установке узел, однако его заводская комплектация не освобождает от обязательной предмонтажной диагностики. Отсутствие скрытых дефектов и полная герметичность всех систем напрямую влияют на ресурс узла и безопасность дальнейшей эксплуатации транспортного средства.
Перед началом монтажа необходимо провести детальный технический осмотр навесных элементов, измерить компрессию в цилиндрах и проверить состояние технологических зазоров. Игнорирование базовых проверочных процедур часто приводит к преждевременному износу сопрягаемых деталей и необходимости повторного демонтажа всего узла из моторного отсека.
Механики часто сталкиваются с ситуацией, когда купленный агрегат внешне выглядит безупречно, но при первом же запуске клинит из-за скрытых дефектов сборки. Заводская комплектация силового агрегата включает сотни сопрягаемых деталей, объединенных в базовые группы. От точности их взаимодействия зависит ресурс агрегата после монтажа на раму.
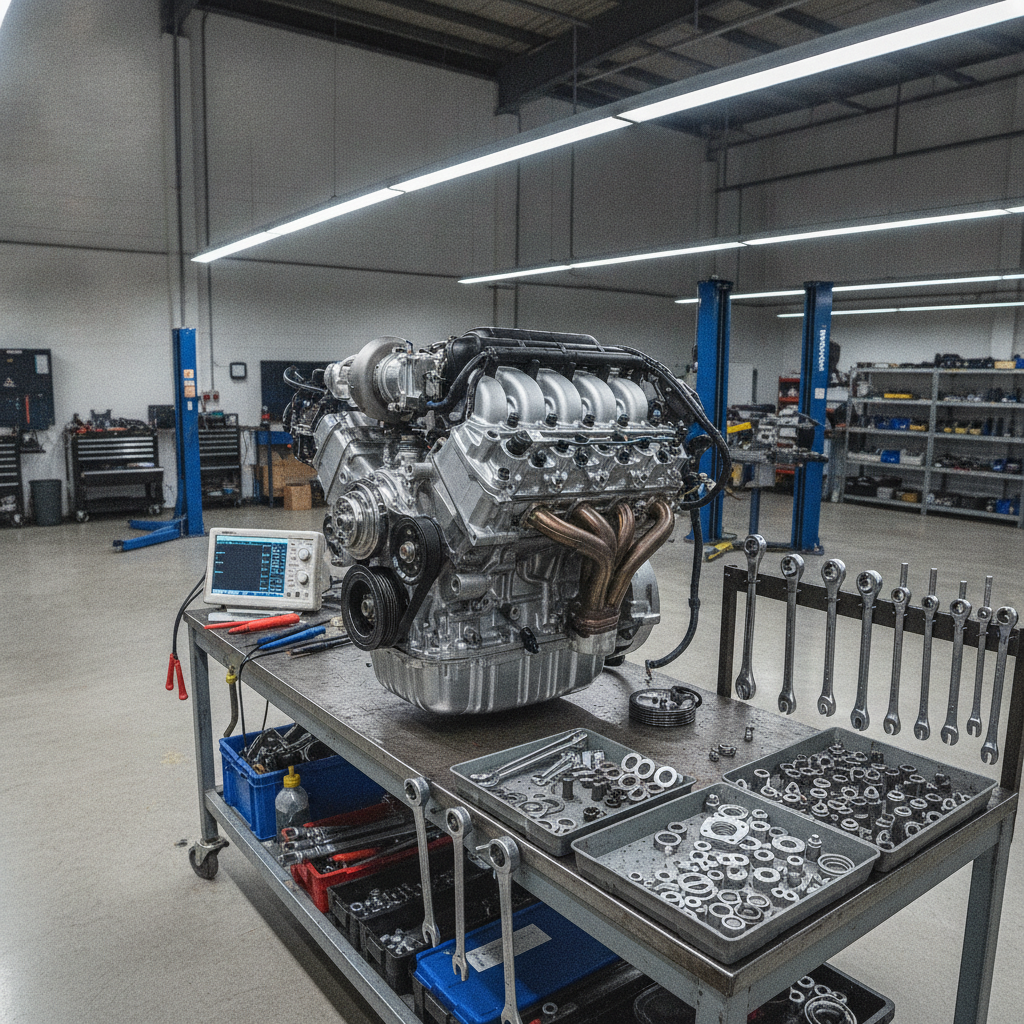
Нижняя часть силовой установки принимает на себя максимальные термомеханические нагрузки. Согласно техническим справочным данным моторного производства, до 60% энергии сгорания топлива преобразуется в тепло, рассеиваемое через стенки блока цилиндров.
Важно: При покупке контрактного агрегата даже идеальное внешнее состояние не гарантирует заводских зазоров в масляной магистрали.
Этот блок преобразует поступательное движение поршней во вращательную энергию коленчатого вала. При дефектовке агрегата проверяют следующие компоненты:
Верхняя часть мотора отвечает за газораспределение и наполнение камеры сгорания топливовоздушной смесью. Герметичность клапанов проверяется вакуум-тестером до установки агрегата в моторный отсек.
Монтаж силового агрегата на раму часто сопровождается неожиданными трудностями, если приводные механизмы и ремни устанавливались без предварительной дефектофекции. Замена помпы или генератора после монтажа мотора отнимает втрое больше времени из-за тесноты подкапотного пространства.
Привод газораспределительного механизма требует жесткого контроля параметров износа до запуска.
Наблюдение редакции: Опытные механики всегда меняют сальники распредвалов и коленвала на снятом моторе — доступ к ним после установки агрегата на автомобиль становится крайне ограниченным.
Навесные агрегаты испытывают постоянные вибрационные нагрузки, поэтому крепежные элементы подлежат обязательной замене на новые детали с регламентированным моментом затяжки.
| Элемент ГРМ / Навесного оборудования | Параметры проверки | Возможные дефекты | Этап контроля |
|---|---|---|---|
| Натяжные ролики | Люфт и шумы | Износ подшипников | До запуска |
| Ремень или цепь | Визуальный осмотр | Микротрещины, задиры | До запуска |
| Шкивы коленвала | Дефектовка биения | Повреждения пазов | До запуска |
Опыт мастеров показывает, что даже новый агрегат преподносит сюрпризы после монтажа на раму. Металл неделями пылится на складах, собирая конденсат в технологических каналах. Малейшая халатность на этапе ревизии приводит к задирам в первые минуты запуска.
Подготовка требует инструментального контроля зазоров и герметичности полостей. Игнорирование допусков производителя гарантирует внеплановый ремонт.
Специалисты измеряют показатели износа с помощью нутромеров и микрометров перед монтажом на транспортное средство.
Чистота масляных каналов проверяется продувкой сжатым воздухом под давлением. Удаление консервационной смазки защищает вкладыши от масляного голодания в момент пуска.
Обычно блок цилиндров поставляется с ГБЦ, поддоном и основным навесным оборудованием. Точный состав зависит от поставщика и артикула детали.
Да, транспортировочное масло и фильтры подлежат обязательной замене. Залейте новые расходные материалы строго по регламенту производителя.
Перед монтажом измерьте компрессию во всех цилиндрах с помощью манометра. Также рекомендуется осмотреть эндоскопом внутренние полости на наличие дефектов.
Двигатель в сборе представляет собой сложный комплекс взаимодействующих систем, требующий предельной точности при сборке и диагностике.
Игнорирование базовых проверок геометрии блока и состояния масляных каналов на этапе подготовки неизбежно приводит к преждевременному износу новых деталей.
Даже заводская комплектация агрегата не гарантирует корректность зазоров без предварительного ручного промера ключевых параметров.


